Sơn In Là Gì? Phân Biệt Với Mực In Và Cách Chọn Cho Từng Bề Mặt
Sơn in là dòng chất phủ kỹ thuật chuyên dụng để tạo hình ảnh, họa tiết và ký mã trên các bề mặt khó bám như kim loại, nhựa, kính và gốm sứ. Tìm hiểu cấu tạo, phân loại và cách chọn sơn in chuẩn xác.

Sơn in là một dạng hợp chất phủ bề mặt đặc thù, kết hợp giữa tính chất quang học của mực in (độ sắc nét, độ mịn hạt, khả năng truyền mực qua lưới hoặc khuôn) và cơ chế bám dính, màng bảo vệ của sơn công nghiệp. Loại vật liệu này được thiết kế để tạo hoa văn, logo, chữ số hoặc ký mã nhận diện trực tiếp lên các vật liệu không thấm hút như kim loại, nhựa cứng (PP, PE, ABS, PC), thủy tinh, gốm sứ hoặc da công nghiệp.
Khác với mực in sách báo thông thường vốn phụ thuộc vào cơ chế thẩm thấu vào thớ sợi của giấy, sơn in hình thành liên kết thông qua phản ứng hóa học (đóng rắn gốc nhựa), bay hơi dung môi cưỡng bức hoặc phản ứng quang hóa dưới tia cực tím (UV) để tạo ra một màng polyme bám chặt trên bề mặt nền.
Phân Biệt Sơn In, Mực In Và Sơn Phủ Truyền Thống
Việc nhầm lẫn giữa sơn in với mực in hoặc sơn nước/sơn dầu xây dựng dẫn đến sai sót lớn trong việc thiết lập quy trình sấy và lựa chọn dụng cụ thi công.
| Tiêu chí | Sơn in công nghiệp | Mực in truyền thống (Offset, Flexo giấy) | Sơn phủ xây dựng / cơ khí thông thường |
|---|---|---|---|
| Vật liệu nền chính | Nhựa khó bám, kim loại, kính, gốm, gỗ tráng phủ | Giấy, bìa carton, màng bao bì thấm hút nhẹ | Bê tông, tường xây, sắt thép kết cấu lớn |
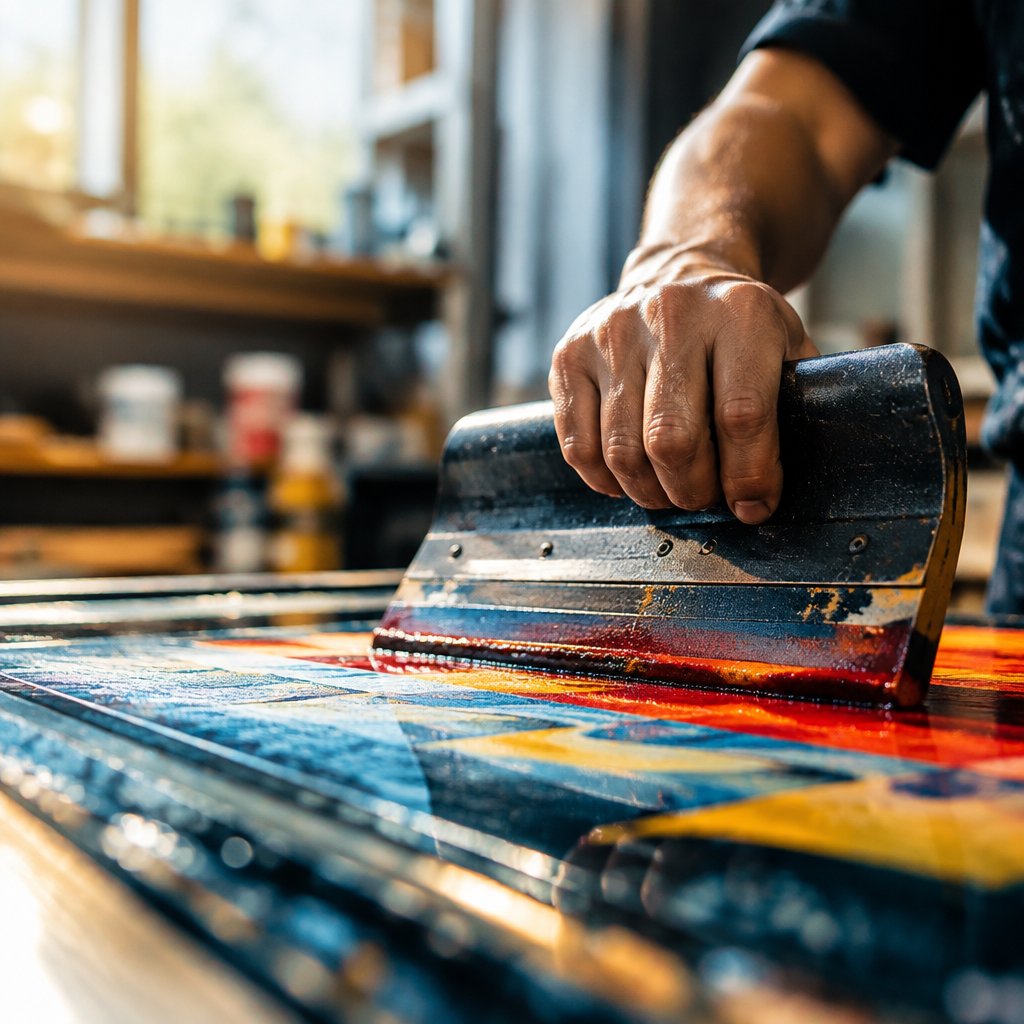
| Phương pháp thi công | In lụa (screen printing), in tampon (pad printing), in phun công nghiệp | Lô cao su, trục anilox, bản kẽm offset | Cọ quét, con lăn, súng phun áp lực cao |
| Mục đích lớp phủ | Thể hiện chi tiết cực nhỏ, sắc nét, có tính đồ họa cao | Tạo chữ viết, hình ảnh trên trang in số lượng lớn | Bảo vệ chống gỉ, chống thấm trên diện tích bề rộng |
| Thời gian khô/đóng rắn | Từ vài giây (sấy nhiệt/UV) đến vài chục phút | Vài giây đến vài phút (chủ yếu thẩm thấu và bay hơi) | 2 đến 24 giờ tùy hệ dung môi/nước |
| Yêu cầu cơ lý | Chịu cọ xát, kháng hóa chất tẩy rửa, bám dính vật liệu trơ | Tương thích bề mặt giấy, chịu nhiệt đóng gói cơ bản | Chịu thời tiết, chống ăn mòn môi trường |
Thành Phần Cấu Tạo Cơ Bản Của Sơn In
Một hệ sơn in tiêu chuẩn bao gồm bốn thành phần chính:
- Gốc nhựa liên kết (Binder/Resin): Quyết định trực tiếp độ bám dính, độ dẻo dai và khả năng chống trầy xước. Các loại nhựa phổ biến gồm Polyurethane (PU), Epoxy, Acrylic, Polyamide hoặc Vinyl.
- Hạt màu (Pigment): Cung cấp màu sắc, độ chắn sáng (độ che phủ) và khả năng bền màu dưới ánh sáng tự nhiên. Hạt màu trong sơn in được nghiền với kích thước siêu mịn (thường dưới 5–10 micron) để không làm bít mắt lưới in.
- Hệ dung môi (Solvent) hoặc Monomer hoạt hóa: Đóng vai trò hòa tan nhựa, điều chỉnh độ nhớt phù hợp với tốc độ kéo của dao gạt mực. Đối với sơn in sấy tia UV, dung môi hữu cơ được thay thế bằng các monomer quang hóa không bay hơi.
- Hệ phụ gia chuyên dụng (Additives): Bao gồm chất khử bọt (defoamer), chất san phẳng bề mặt (leveling agent), chất tăng cường bám dính (promoter) và chất phân tán hạt màu.
Các Phân Loại Sơn In Phổ Biến Hiện Nay
Dựa vào cơ chế khô và thành phần hóa học, sơn in trên thị trường được chia thành 4 nhóm chính:
1. Sơn In Một Thành Phần (1K)
Đây là hệ sơn có thể sử dụng trực tiếp hoặc chỉ cần pha thêm dung môi pha loãng để điều chỉnh độ nhớt.
– Cơ chế khô: Hoàn toàn bằng cách bay hơi dung môi vật lý. Khi dung môi thoát đi, các phân tử nhựa liên kết lại tạo thành màng sơn.
– Ưu điểm: Dễ sử dụng, phần sơn dư trong ca làm việc có thể cất giữ đóng nắp để dùng tiếp, không sợ bị đông cứng trong hộp.
– Hạn chế: Khả năng kháng hóa chất và độ bám dính trên các loại nhựa trơ (như PP, POM) kém hơn hệ hai thành phần.
2. Sơn In Hai Thành Phần (2K)
Hệ sơn bao gồm phần sơn gốc (chứa hạt màu và nhựa phản ứng) kết hợp với chất đóng rắn (Hardener/Isocyanate/Amine) theo một tỷ lệ nghiêm ngặt.
– Cơ chế đóng rắn: Xảy ra phản ứng khâu mạch polymer liên kết chéo. Màng sơn sau khi khô có cấu trúc mạng lưới rất bền.
– Ưu điểm: Độ bám dính vượt trội, khả năng chịu chà mòn, chịu nước, dầu mỡ và dung môi tẩy rửa như cồn y tế rất tốt. Thường dùng in trên kim loại, inox, nhôm mạ, thủy tinh hoặc bề mặt phủ sơn tĩnh điện.
– Hạn chế: Sơn có “thời gian sống” (pot life). Sau khi đã trộn chất đóng rắn, sơn phải được sử dụng hết trong vòng 4 đến 8 giờ trước khi bị gel hóa và đông đặc hoàn toàn.
3. Sơn In UV (UV Curing Ink/Paint)
Dòng sơn không chứa dung môi bay hơi, chuyển đổi trạng thái lỏng sang rắn gần như tức thì khi tiếp xúc với bức xạ cực tím.
– Cơ chế: Phản ứng quang trùng hợp (photo-polymerization) dưới đèn sấy UV thủy ngân hoặc đèn UV LED.
– Ưu điểm: Tốc độ khô tính bằng giây, đường nét in cực kỳ sắc nét, không bị khô trên bản in/lưới in khi máy tạm ngừng hoạt động, giảm thiểu khí thải VOC ra môi trường.
– Hạn chế: Cần đầu tư hệ thống đèn sấy UV tốn kém; độ bám dính trên các vật liệu quá trơ cần xử lý bề mặt trước bằng tia lửa điện (Corona) hoặc ngọn lửa (Flame treatment).
4. Sơn In Gốc Nước (Water-based Screen Ink)
Sử dụng nước làm chất phân tán chính thay thế phần lớn dung môi dầu khoáng.
– Ưu điểm: Thân thiện với môi trường, ít mùi khó chịu, dễ vệ sinh công cụ bằng nước khi chưa khô.
– Ứng dụng: Chủ yếu ứng dụng trong ngành dệt may, in lụa trên vải sợi tự nhiên, giấy bao bì cao cấp hoặc gỗ chưa phủ dầu.
Tiêu Chí Lựa Chọn Sơn In Theo Từng Loại Vật Liệu Nền
Để bản in không bị bong tróc khi cọ xát hoặc uốn gập, người kỹ thuật cần xác định chính xác năng lượng bề mặt và tính chất của vật liệu nhận in:
- Bề mặt kim loại (nhôm, inox, sắt, đồng): Nên sử dụng sơn in gốc Epoxy 2 thành phần hoặc sơn in sấy nhiệt chuyên dụng. Bề mặt kim loại cần được tẩy sạch dầu mỡ chống rỉ trước khi in.
- Bề mặt thủy tinh, gốm sứ: Thích hợp với sơn in kính 2K có chất tăng cường bám dính gốc Silane, hoặc mực nung men chịu nhiệt độ cao nếu yêu cầu độ bền trọn đời.
- Bề mặt nhựa phân cực (ABS, PC, PVC, Acrylic, PS): Dễ bám dính, có thể sử dụng sơn in 1K gốc dung môi hoặc sơn UV. Dung môi trong sơn sẽ làm mềm nhẹ bề mặt nhựa để màng sơn “ăn sâu” vào vật liệu.
- Bề mặt nhựa không phân cực (PP, PE, HDPE): Năng lượng bề mặt rất thấp. Bắt buộc phải xử lý ngọn lửa (flaming) hoặc quét lớp lót xử lý PP trước khi in bằng sơn chuyên dụng cho nhựa PP.
Quy Trình Kỹ Thuật Khi Vận Hành Sơn In
Một màng in đạt độ bền tối đa cần tuân thủ 4 bước kiểm soát:
- Làm sạch bề mặt: Loại bỏ bụi, cặn gia công, dầu mỡ cơ khí và hơi ẩm bằng cồn công nghiệp hoặc dung dịch chuyên dụng.
- Khuấy đảo và pha phối: Khuấy đều sơn đáy lon trước khi lấy ra. Khi sử dụng sơn 2 thành phần, cần dùng cân điện tử để đo chính xác tỷ lệ giữa phần A và chất đóng rắn B theo chỉ định của nhà sản xuất. Sai lệch tỷ lệ sẽ làm sơn không khô hoặc bị giòn màng.
- Cân chỉnh độ nhớt: Thêm dung môi chậm khô (retarder) nếu in lụa bằng tay trong môi trường nóng để tránh khô tắc mắt lưới, hoặc dùng dung môi nhanh khô (thinner) cho máy in tự động tốc độ cao.
- Kiểm tra độ bám dính (Cross-hatch Test): Sau khi màng sơn đóng rắn hoàn toàn (thường cần 24 đến 72 giờ đối với hệ 2K ở nhiệt độ phòng), thực hiện thử nghiệm cắt lưới ô vuông bằng dao và dán băng keo chuyên dụng (như 3M 600) rồi bóc dứt khoát ở góc 90 độ để đánh giá độ tróc màng.
Lưu ý khi làm việc với hóa chất sơn in: Phần lớn các dòng sơn in gốc dung môi và chất đóng rắn chứa hợp chất hữu cơ dễ bay hơi (VOC) và các nhóm isocyanate có thể gây kích ứng đường hô hấp hoặc dị ứng da. Khu vực pha sơn và in ấn cần đảm bảo thông gió liên tục. Kỹ thuật viên phải mang găng tay nitrile kháng dung môi, kính bảo hộ và khẩu trang có phin lọc hơi hữu cơ phù hợp trong toàn bộ quá trình pha chế, thi công và tẩy rửa lưới in.
Nắm vững bản chất hóa học và phương thức đóng rắn của sơn in giúp xưởng sản xuất chọn đúng vật tư, tối ưu hóa thời gian sấy và đảm bảo sản phẩm đạt độ bền cơ lý ổn định qua thời gian.